商家名称
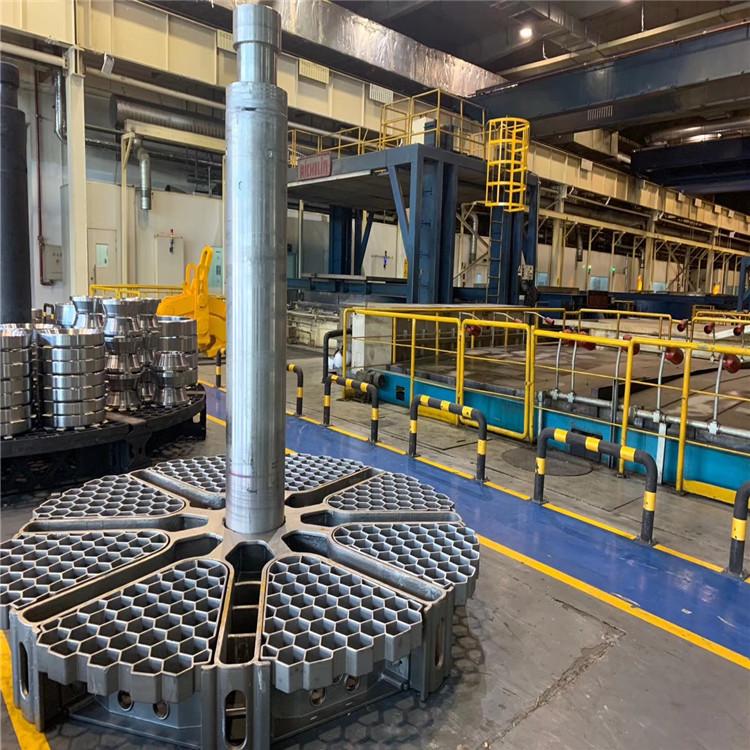
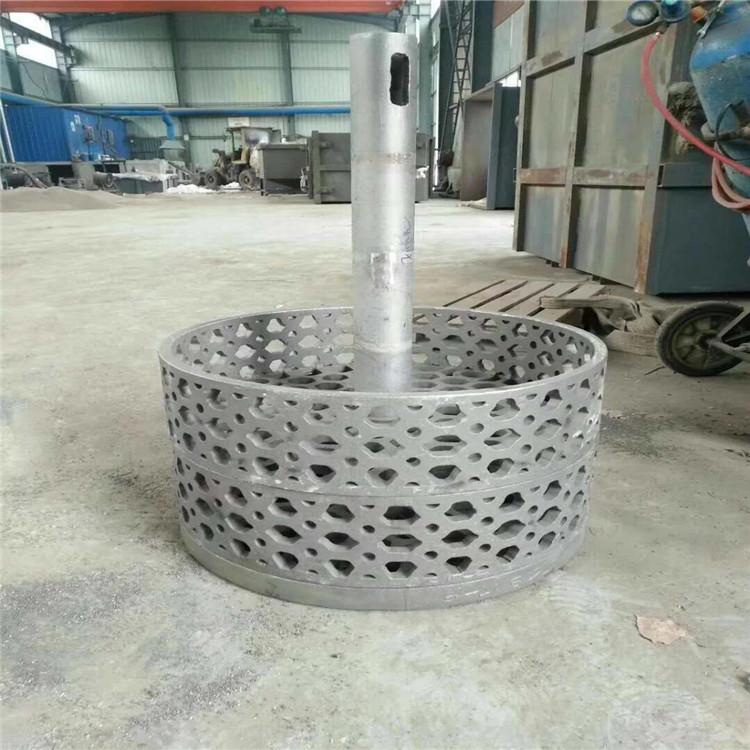
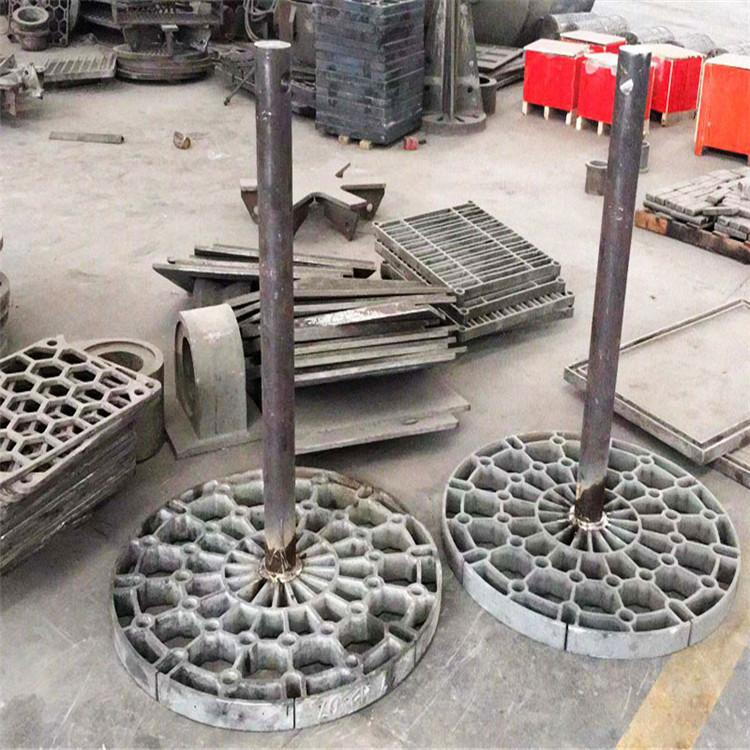
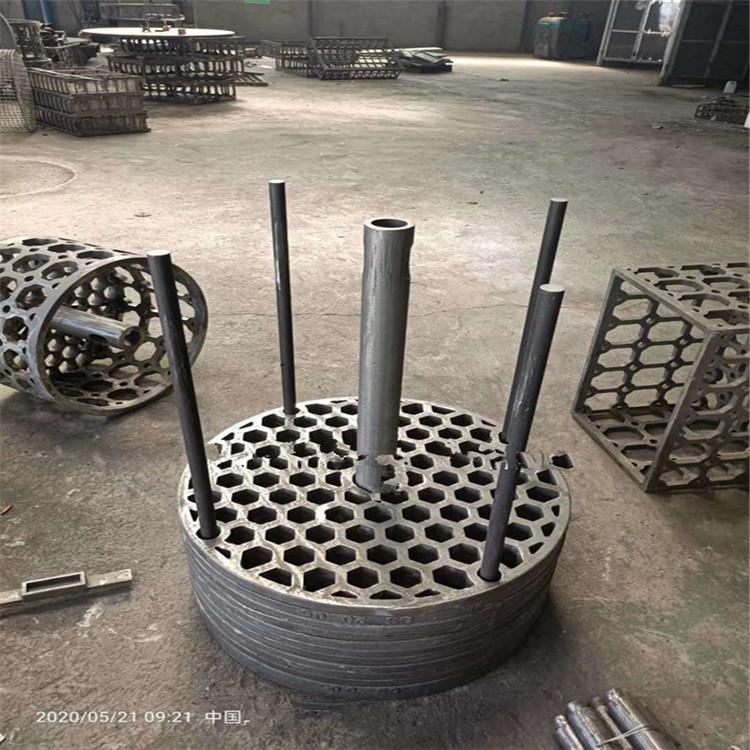
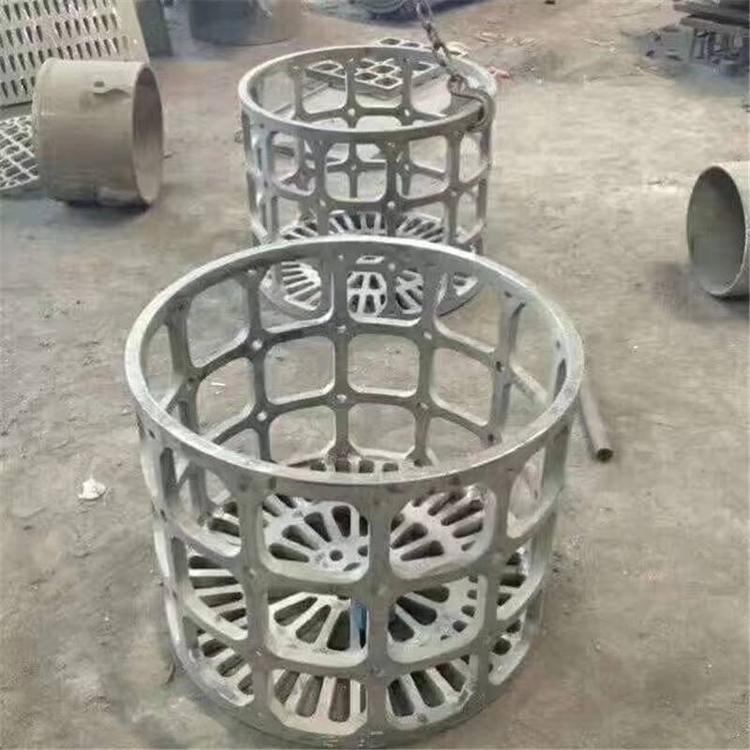
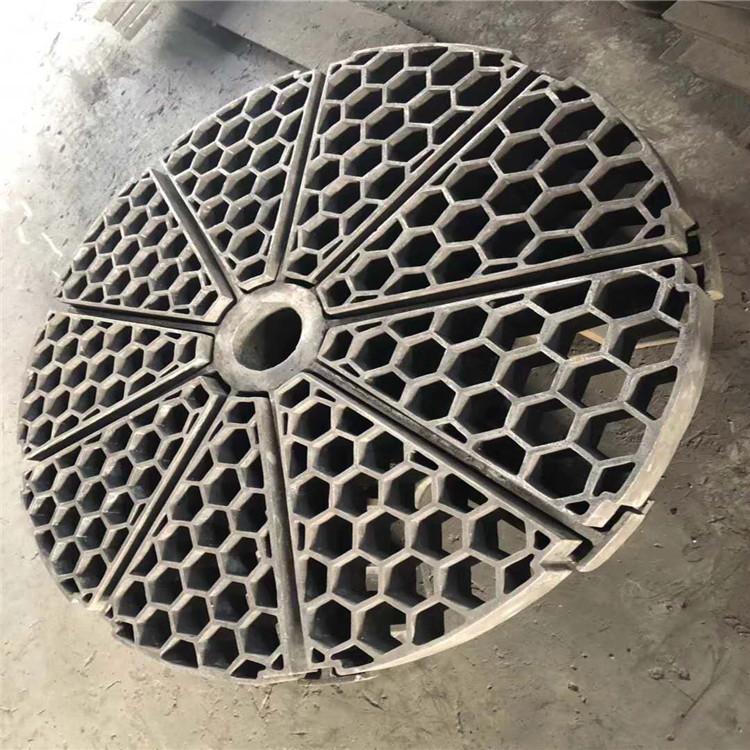
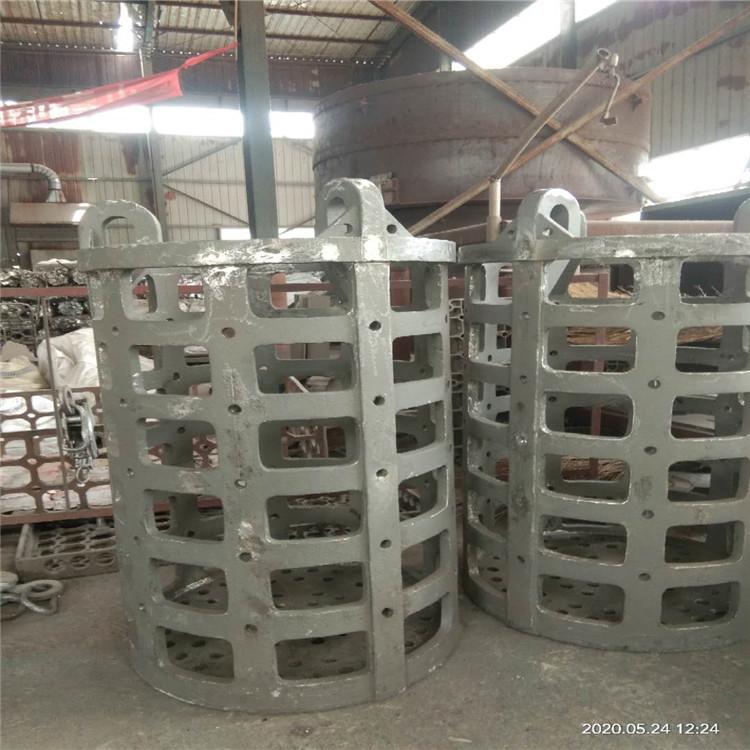
ZG40Cr25Ni20工装,吊具 多用炉专用
本公司专业生产耐热承压,耐腐蚀,耐磨损合金钢管及铸件,主产品为:耐热钢、高温合金、不锈耐酸钢、耐高温不锈钢等系列产品。公司具有冶金领域职业岗位所需要的职业技能和综合能力,多年来为冶金,石油,化工,电力,矿山,建材,煤炭,造纸,核工业,热处理等行业提供了大量的不锈,耐热,耐磨,高强度的合金钢铸件及离心铸造无缝钢管等产品,
45.00
库存 999
本公司专业生产耐热承压,耐腐蚀,耐磨损合金钢管及铸件,主产品为:耐热钢、高温合金、不锈耐酸钢、耐高温不锈钢等系列产品。公司具有冶金领域职业岗位所需要的职业技能和综合能力,多年来为冶金,石油,化工,电力,矿山,建材,煤炭,造纸,核工业,热处理等行业提供了大量的不锈,耐热,耐磨,高强度的合金钢铸件及离心铸造无缝钢管等产品,满足了客户的大部分需求,得到了一致好评。
公司技术力量雄厚,拥有中频感应电炉,电弧炉,精炼炉等冶炼设备,采用真空实型铸造,离心铸造,树脂砂型铸造硅溶胶铸造,水玻璃砂铸造等先进生产工艺,铸件范围往0.025kg一5吨之内。
公司为更好开拓市场和产品的研发,多年来与中国钢铁研院和冶金设备研究院个石化工程公司,有色金属研究院等国家科研单位,建立了长期的协作关系,使晨昇产品声誉国内外。以诚信,创新,求实,超越为企业文化理念,诚邀国内外商客光临,合作共赢,共创辉煌!
铸钢的铸造工艺特点
铸钢的机械性能比铸铁高,但其铸造性能却比铸铁差。因为铸钢的熔点较高,钢液易氧化、钢水的流动性差、收缩大,其体收缩率为10~14%,线收缩为1.8~2.5%。为防止铸钢件产生浇不足、冷隔、缩孔和缩松、裂纹及粘砂等缺陷,必须采取比铸铁复杂的工艺措施:
1、由于钢液的流动性差,为防止铸钢件产生冷隔和浇不足,铸钢件的壁厚不能小于8mm;浇注系统的结构力求简单、且截面尺寸比铸铁的大;采用干铸型或热铸型;适当提高浇注温度,一般为1520°~1600℃,因为浇注温度高,钢水的过热度大、保持液态的时间长,流动性可得到改善。但是浇温过高,会引起晶粒粗大、热裂、气孔和粘砂等缺陷。因此一般小型、薄壁及形状复杂的铸件,其浇注温度约为钢的熔点温度+150℃;大型、厚壁铸件的浇注温度比其熔点高出100℃左右。
2、由于铸钢的收缩大大超过铸铁,为防止铸件出现缩孔、缩松缺陷,在铸造工艺上大都采用冒口和、冷铁和补贴等措施,以实现顺序凝固。
此外,为防止铸钢件产生缩孔、缩松、气孔和裂纹缺陷,应使其壁厚均匀、避免尖角和直角结构、在铸型用型砂中加锯末、在型芯中加焦炭、以及采用空 心型芯和油砂芯等来改善砂型或型芯的退让性和透气性。
(1)铸钢的熔点高,相应的其浇注温度也高。高温下钢水与铸型材料相互作用,极易产生粘砂缺陷。因此,应采用耐火度较高的人造石英砂做铸型,并在铸型表面刷由石英粉或锆砂粉制得的涂料。为减少气体来源、提高钢水流动性及铸型强度,大多铸钢件用干型或快干型来铸造,如采用CO2硬化的水玻璃砂型。
三、 铸钢件的热处理
铸钢件均应在热处理后使用。因为铸态下的铸钢件内部存在气孔、裂纹、缩孔和缩松、晶粒粗大、组织不均及残余内应力等铸造缺陷,使铸钢件的强度、尤其是塑性和韧性大大降低。
为细化晶粒、均匀组织及消除内应力,铸钢件必须进行正火或退火处理。正火处理后的钢,其机械性能较退火后的高,成本也较低,所以应用较多。但由于正火处理会引起较退火大的内应力,只适用于含碳量小于0.35%的铸钢件。因为低碳铸钢件的塑性好,冷却时不易开裂。为减小内应力,铸钢件在正火后,还应进行高温回火。对于含碳量≥0.35%的、结构复杂及易产生裂纹的铸钢件,只能进行退火处理。铸钢件不宜淬火,否则极易开裂。
四、 铸钢的熔炼
铸钢的熔炼一般采用平炉,电弧炉和感应炉等。平炉的特点是容量大、可利用废钢作原料、能准确控制钢的成分并能熔炼优质钢及低合金钢,多用于熔炼质量要求高的、大型铸钢件用的钢液。
三相电弧炉的开炉和停炉操作方便,能钢液的成分和质量、对炉料的要求不甚严格、容易升温,故能炼优质钢、高级合金钢和特殊钢等,是生产成型铸钢件的常用设备。
此外,采用工频或中频感应炉,能熔炼各种高级合金钢和碳含量极低的钢。感应炉的熔炼速度快、合金元素烧损小、能源消耗少、且钢液质量高,即杂质含量少、夹杂少,适于小型铸钢车间采用。
供应商信息
公司:江苏劲国重工机械有限公司